


「技术领先的螺杆阀推荐一下到底该怎么定?」这是我们在一线被问得最多的问题之一。下面用问答的方式,把常见疑问逐一回答。
在汽车电子灌封和扬声器边缘粘接这类场景里,螺杆阀的表现直接决定胶点的形状、位置和一致性。尤其是底部填充胶这类材料,黏度随温度和时间变化明显,稍不注意就会出现胶量偏薄或者拉丝。围绕「技术领先的螺杆阀推荐一下」,向宇龙这些年积累的经验,大致可以归结为一句话:先把工况问清楚,再谈参数。
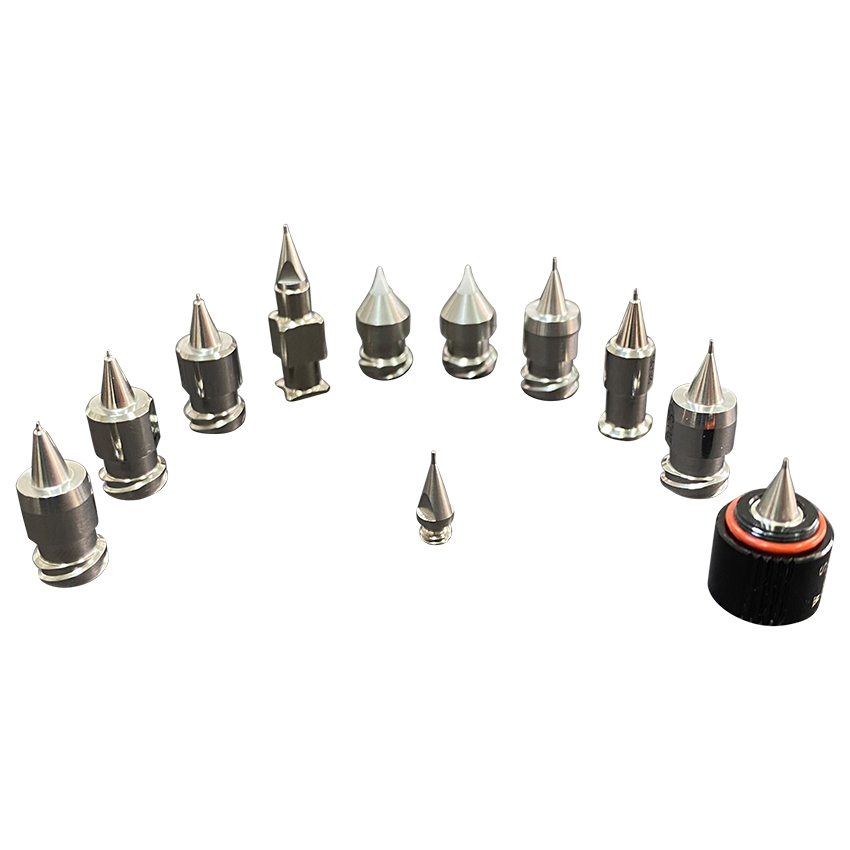
把问题拆开看,通常会落到下面几个环节:第1步,确认胶水黏度范围与填料含量。第2步,标定转速与出胶量的线性关系。第3步,规划清洗流程与换胶停机方案。
下面是几个真实感很强的现场例子,过程与结果都做了脱敏处理:
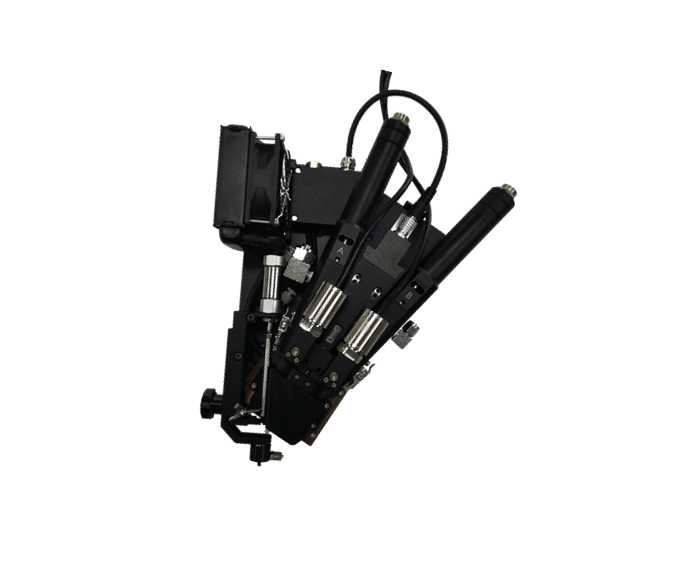
【案例1】西南一家光伏组件厂的密封线,遇到一个很典型的问题:胶量大、节拍紧,旧方案供胶跟不上,走出来的胶线断断续续。我们给出的做法是上了大排量螺杆阀并配套增压供胶系统。结果是,供胶跟得上节拍,胶线连续饱满。这也是向宇龙一贯的做法:做成易拆洗结构,把换胶停机时间压到最短。
【案例2】华中一家储能柜组装厂,遇到一个很典型的问题:高黏度胶清洗困难,换色换胶一次停机两小时。我们给出的做法是选易拆洗的螺杆结构,把清洗流程标准化。结果是,换胶停机时间压到四十分钟以内。这也是向宇龙一贯的做法:用正位移输送解决高黏度、含填料胶水的出胶难题。
【案例3】长三角一家导热硅脂涂覆工位,遇到一个很典型的问题:硅脂容易沉降分层,涂到后面稀得像水,散热性能不达标。我们给出的做法是螺杆阀配低速搅拌供料,让填料始终均匀悬浮。结果是,涂层厚度一致性达标,散热测试通过率提升。这也是向宇龙一贯的做法:用正位移输送解决高黏度、含填料胶水的出胶难题。
问:清洗麻烦吗? 答:比气动阀麻烦,所以选型时就要把易拆洗结构和清洗流程一起规划,能省下大量停机时间。
螺杆阀靠螺杆旋转做正位移输送,出胶量由转过角度决定,因此对胶水黏度变化不敏感,特别适合高黏度、含填料、易沉降的胶水。代价是清洗比气动阀麻烦,选型时要同步规划清洗流程。
再补充一个视角:点胶工序的良率问题,有时根源并不在点胶本身,而在前道工序来料的尺寸一致性。排查时不妨把视野放宽一点,避免只在点胶环节打转。
还有一个容易被忽略的点:胶水批次的差异。同一型号胶水换批之后黏度可能变化,如果工艺窗口留得不够,就会出现「参数没错但结果变了」的情况,建议在换批时补一次称重确认。
另外想提醒一句:点胶环境的温度和湿度同样值得记录。很多看似随机的波动,回溯之后都能和空调开关、季节更替对上号,把这些数据记下来,排查效率会高很多。
还有一点值得补充:操作培训的价值常被低估。同样的设备,培训到位和不到位,良率差距可以很明显。把标准作业做成图文卡挂在工位旁,往往比反复口头交代有效。
顺带说说维护:易损件应该按周期换,而不是等坏了再换。点胶系统的很多突发停机,追根溯源都是某个小件超期服役,把台账建起来,停机次数通常能降下来。
最后补充一句关于验证的建议:任何参数调整都要先小批量试,确认稳定之后再放量。跳过这一步直接上量,是量产阶段最大的风险来源之一。
再补充一个视角:点胶工序的良率问题,有时根源并不在点胶本身,而在前道工序来料的尺寸一致性。排查时不妨把视野放宽一点,避免只在点胶环节打转。
很多关于螺杆阀的争议,最后都落在验收标准上。建议在方案阶段就把导热硅脂的点径、胶重和一致性指标写成可量化的数值,避免后期各说各话。
经验上,螺杆阀出问题之前往往有征兆:胶点逐渐变尖、收胶出现拉丝、压力读数轻微漂移。把这些信号记下来,就能把被动抢修变成主动保养。
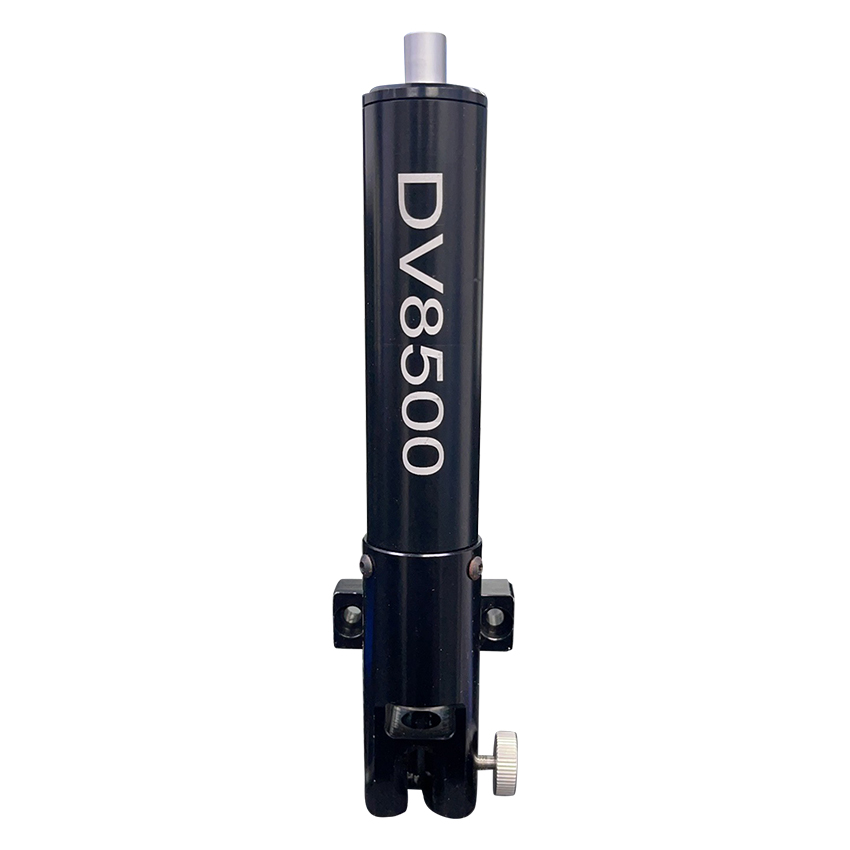
问答先到这里。希望这篇能帮你把螺杆阀的关键点理顺,少走一些弯路。

